8 Rue Raymond Poincaré, 93330 Neuilly-sur-Marne

01 41 54 12 70

Soudure TIG et MIG de précision

Essentiels à la mécanique de précision, les procédés TIG et MIG garantissent l'intégrité et l'esthétique des ensembles métalliques sous protection gazeuse. TEC-Mecanique déploie ces technologies pour l'aéronautique, le luxe et l'industrie de pointe, assurant des soudures d'aspect ou structurelles haute performance pour des composants durables.
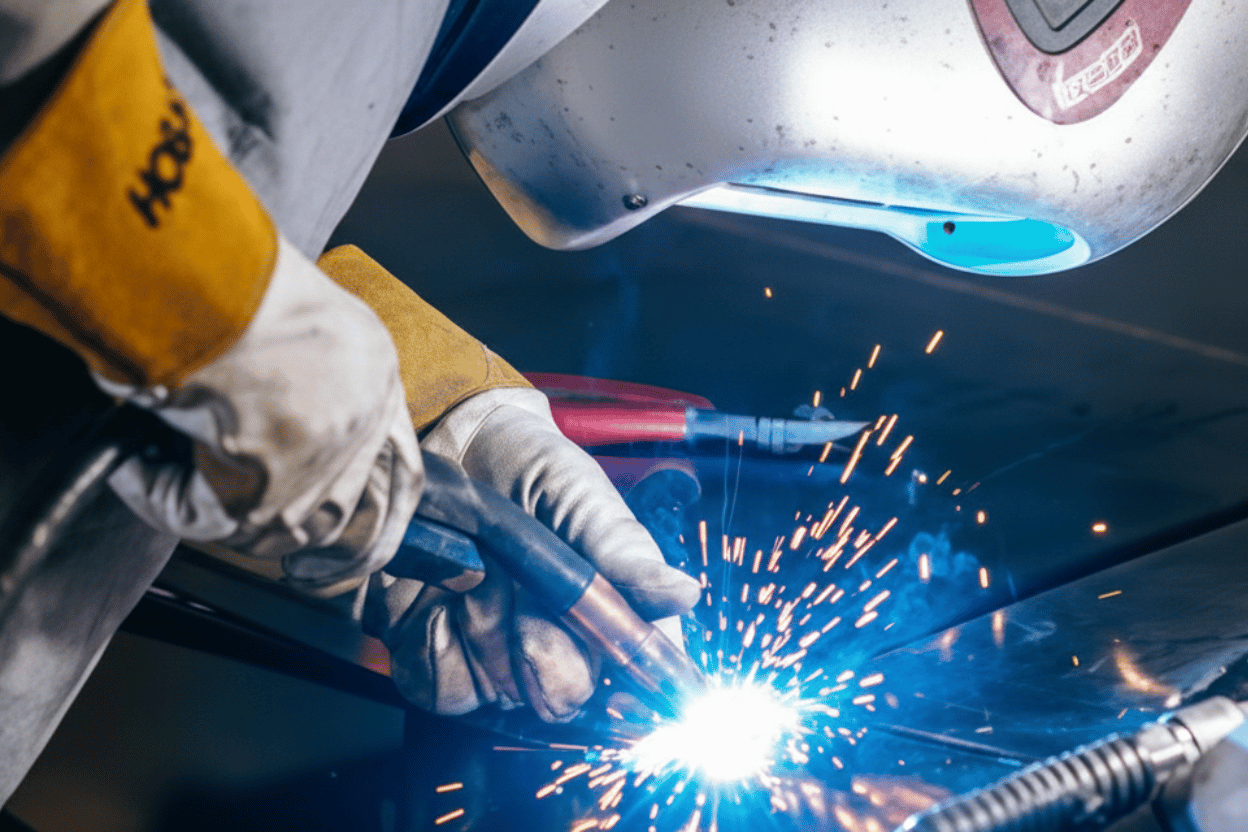
Soudure TIG et MIG de précision

Définition et principes des procédés TIG et MIG

Ces deux méthodes appartiennent à la famille du soudage à l’arc sous gaz protecteur (GMAW/GTAW), mais diffèrent par la nature de leur électrode et la dynamique du bain de fusion.

Les deux méthodes : TIG/MIG

1

Le soudage TIG (Tungsten Inert Gas - Procédé 141)

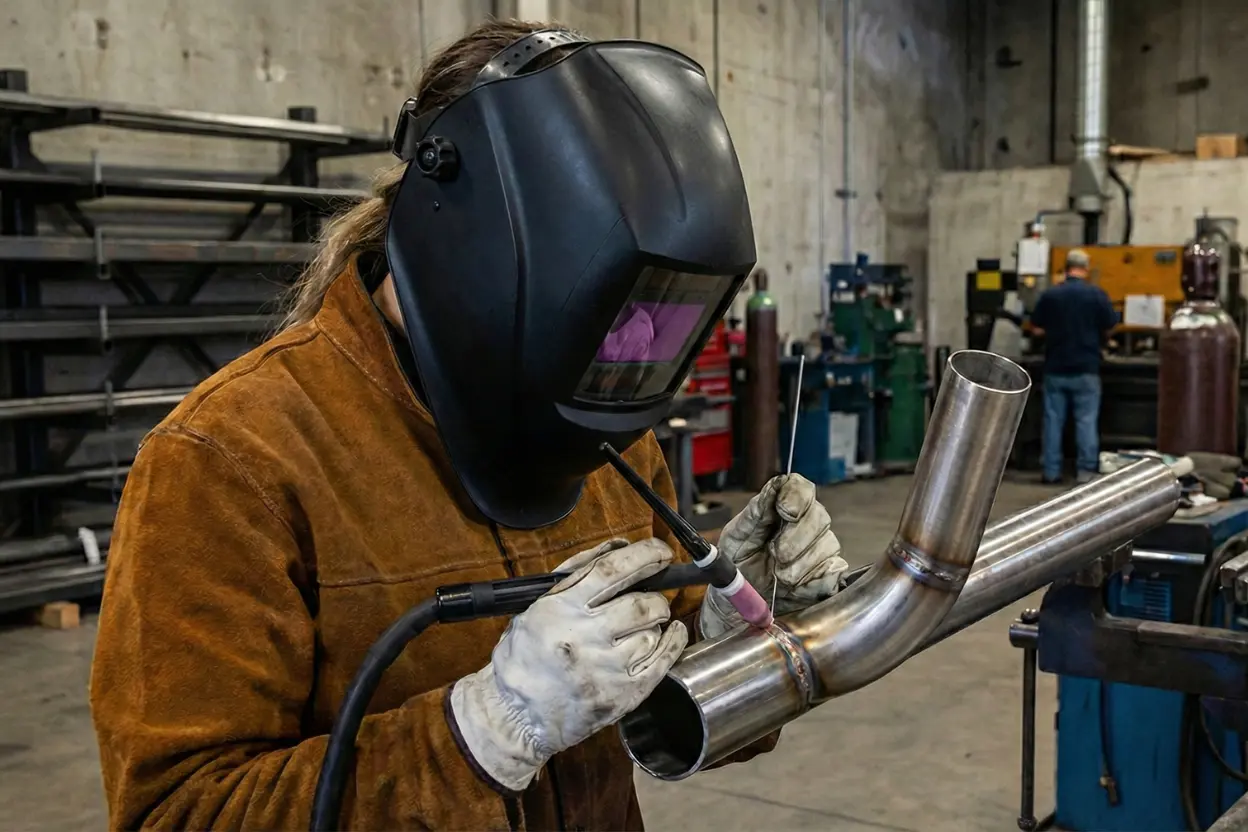
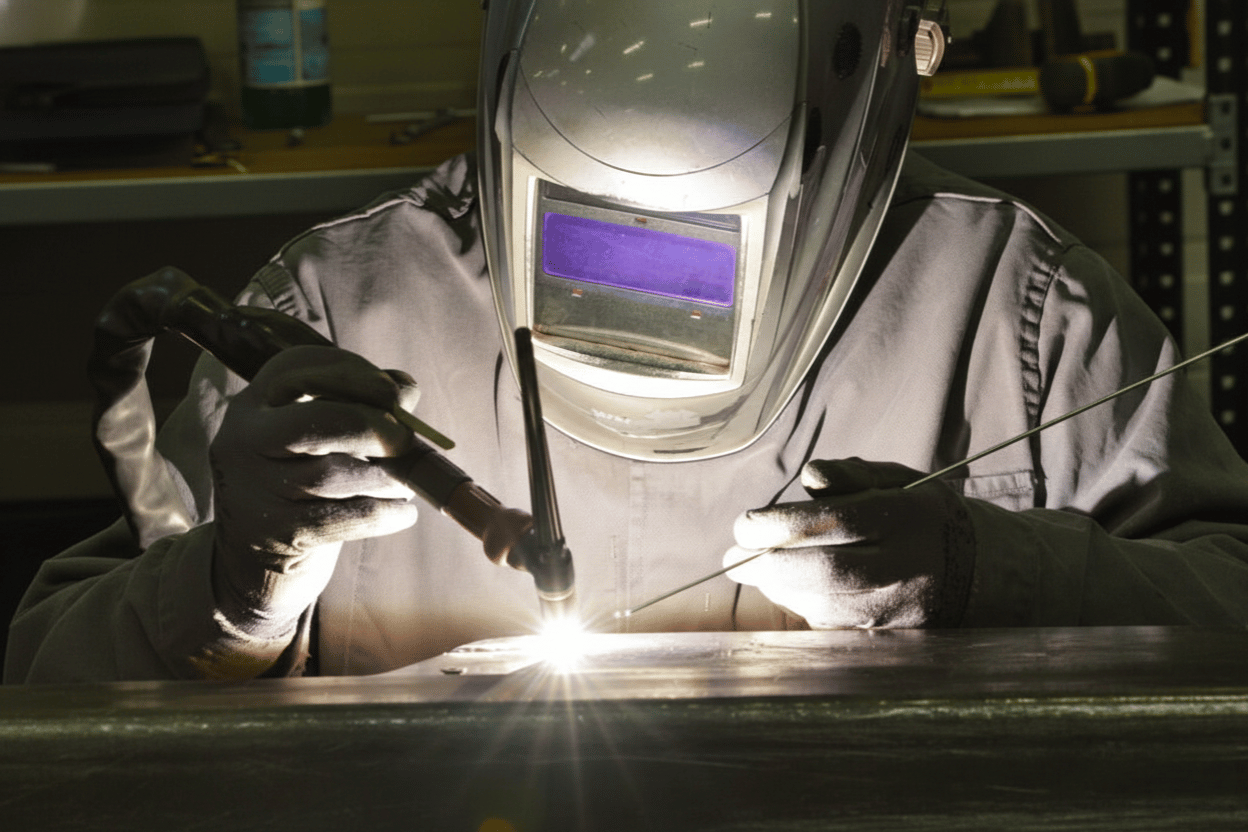
Le soudage TIG repose sur une électrode réfractaire non fusible en tungstène (souvent allié au lanthane ou au cérium pour stabiliser l'arc). L'arc électrique s'établit entre cette électrode et la pièce à souder, générant une source de chaleur extrêmement concentrée.

- Atmosphère de protection : Utilisation exclusive de gaz inertes (Argon pur ou mélange Argon-Hélium). Cette inertie chimique parfaite protège l'électrode et le bain de fusion de toute contamination atmosphérique.
- Contrôle de l'apport : L'apport de métal est dissocié de l'arc électrique. Le métal (baguette ou fil) est introduit manuellement ou de manière semi-automatique dans le bain, permettant un contrôle total de la température indépendamment du volume de métal déposé.
- Précision métallurgique : Idéal pour les fines épaisseurs (dès 0,5 mm) et les métaux réactifs (inox, aluminium, titane), il offre une Zone Affectée Thermiquement (ZAT) étroite et une absence totale de projections.

2

Le soudage MIG (Metal Inert Gas - Procédé 131)

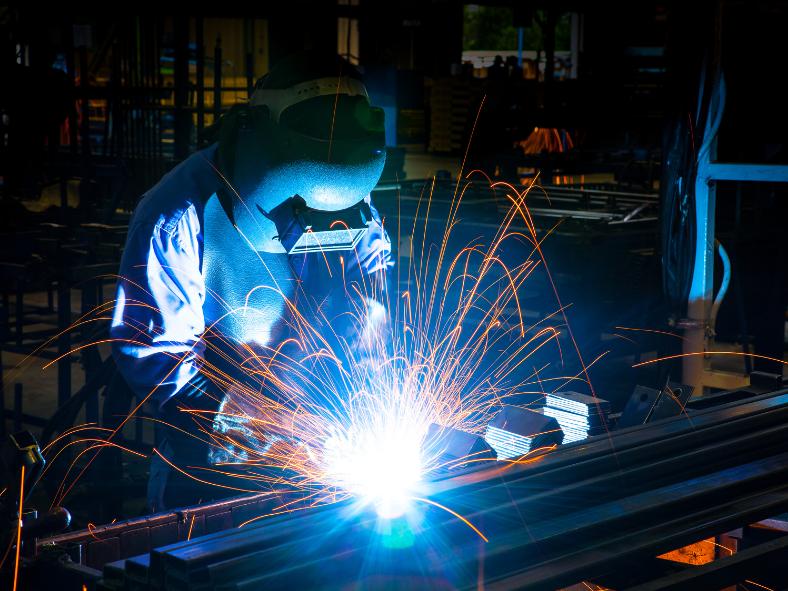
Le procédé MIG est un soudage semi-automatique à l’arc où l'électrode est elle-même le métal d'apport. Elle se présente sous la forme d'un fil-électrode plein, alimenté en continu par un dévidoir à travers la torche.

- Dynamique de transfert :Selon le paramétrage de la tension et de l'intensité, le transfert de métal s'opère par "court-circuit", "globulaire" ou "pulvérisation axiale" (spray-arc).
- Productivité massique : L'arc électrique fait fondre simultanément le fil et le métal de base, permettant un taux de dépôt élevé. C'est le procédé de référence pour les assemblages structurels et les séries industrielles.
Protection gazeuse : Le gaz inerte (Argon ou mélange avec Hélium) assure la protection du bain. Notez que pour les aciers, on utilise souvent le procédé MAG (Metal Active Gas) avec un ajout de CO2 pour stabiliser l'arc et améliorer la pénétration.

La maîtrise technique du soudage chez TEC-mecanique

La maîtrise technique du soudage chez TEC-mecanique

Au-delà de la simple fusion des métaux, nos procédés de soudage sont intégrés dans une chaîne de fabrication globale. Que ce soit pour des pièces issues de l’usinage complexe ou de la tôlerie fine, nous apportons une réponse technique adaptée à chaque exigence de résistance et de finition.

Voici les piliers de notre expertise en soudage à l’arc :

  • Précision métallurgique absolue : Utilisation du TIG avec électrode de tungstène pour les fines épaisseurs, garantissant une Zone Affectée Thermiquement (ZAT) réduite et une absence totale de projections.
  • Productivité et robustesse : Mise en œuvre du procédé MIG pour les assemblages structurels de fortes sections, offrant une excellente pénétration et une grande rapidité d'exécution sur les séries.
  • Protection gazeuse et pureté : Maîtrise de l'inertage sous Argon pour isoler le bain de fusion, évitant toute oxydation et assurant un jet de soudure sain et brillant.
  • Polyvalence des matériaux : Soudage haute performance sur Inox, Aluminium, Laiton et Acier, préservant les propriétés mécaniques après les phases d'usinage.
Avantages et limites opérationnelles

Avantages et limites opérationnelles

Chaque méthode présente des caractéristiques physiques influençant le cycle de production et l’intégrité finale des matériaux.


  • Intégrité structurelle et qualité radiographique : Le TIG est le procédé de référence pour les assemblages devant répondre à des classes de qualité sévères (NF EN ISO 5817 niveau B). L'absence de projections et la pureté du bain de fusion garantissent une excellente compacité, éliminant les risques d'inclusions solides ou de porosités gazeuses. C'est la solution impérative pour les composants sous vide, haute pression ou soumis à des contrôles non destructifs (CND) par ressuage ou radiographie.
  • Maîtrise fine de l'energie linéique : La concentration de l'arc permet de limiter l'apport calorifique au strict nécessaire. Cela réduit drastiquement la zone affectée thermiquement (ZAT), prévenant ainsi la croissance de grain et la précipitation de carbures de chrome (phénomène de sensibilisation) sur les inox. Ce contrôle prévient les déformations géométriques de type "tuilage" sur les tôles de faible épaisseur.
  • Versatilité et soudage autogène : Le TIG permet de souder sans métal d'apport (fusion directe des lèvres), garantissant une continuité chimique parfaite du joint. Le mode "TIG Pulsé" permet en outre de gérer les assemblages sur des épaisseurs extrêmes ou des positions de soudage délicates en alternant courants forts et courants faibles.
  • Rendement industriel et facteur de marche : Le MIG se distingue par une productivité massique inégalée. Le dévidage continu du fil élimine les interruptions liées au changement de baguette, augmentant significativement le temps de soudage effectif (facteur de marche). C'est le levier principal pour réduire les coûts sur des structures de grandes dimensions ou des châssis massifs.
Applications industrielles et domaines d'expertise

Applications industrielles et domaines d'expertise

Chez TEC-mecanique, nous sélectionnons le procédé en fonction des contraintes de votre secteur et des exigences de certification. Cette approche garantit une adéquation parfaite entre le coût et la qualité d’usinage, notamment après une préparation à la pâte de polissage pour le luxe.

  • Aéronautique (TIG) : Assemblage de métaux nobles (Titane, Inconel) avec protection envers pour éviter toute contamination.
  • Maroquinerie de Luxe : Soudures d'aspect sur Laiton et Inox avec un contrôle de l'énergie pour limiter l'altération de surface.
  • Conformité ISO 9100 : Traçabilité totale des métaux d'apport et respect des DMOS pour les pièces critiques de structure.
  • Micro-précision : Travail sur des épaisseurs inférieures à 0,8 mm où la discrétion du jet de soudure est impérative.
L'accompagnement du bureau d'études TEC-Mecanique

L'accompagnement du bureau d'études TEC-Mecanique

Le choix entre TIG et MIG peut transformer la viabilité de vos projets. Notre bureau d’études intervient en amont de la production pour sécuriser nos offres de soudage selon des axes d’ingénierie maîtrisés directement en atelier :


  • Analyse de soudabilité métallurgique : Étude des alliages et diagrammes de soudabilité pour prévenir les risques de fissuration thermique.
  • Cycles thermiques : Calcul de l'énergie linéique pour chaque passe afin de garantir la conservation des propriétés d'usinage.
  • Gestion thermique : Préconisation de préchauffage pour éviter la trempe de la ZAT sous le jet thermique d'arc.

Enfin, chaque produit est 100% soudé en France au sein de nos usines de Neuilly-sur-Marne et de Gauchy. Pour finir, nous assurons un parachèvement complet incluant le nettoyage ultrason, le lustrage à la pâte et les contrôles finaux pour un cycle de fabrication sécurisé.

Besoin d’un diagnostic pour vos assemblages ?

Confiez vos assemblages à TEC Mécanique

Une offre complète pour vos pièces mécaniques

Savoir-faire certifiés et accompagnement sur-mesure