01 41 54 12 70
Étape critique du processus de fabrication, l'ébavurage garantit la sécurité, la conformité et l'esthétique des pièces mécaniques. Chez TEC-Mecanique, expert des procédés de parachèvement, nous traitons cette étape comme une discipline de précision, éliminant les résidus d'usinage ou de découpe. C'est le socle indispensable avant tout traitement de surface (anodisation, PVD, polissage).
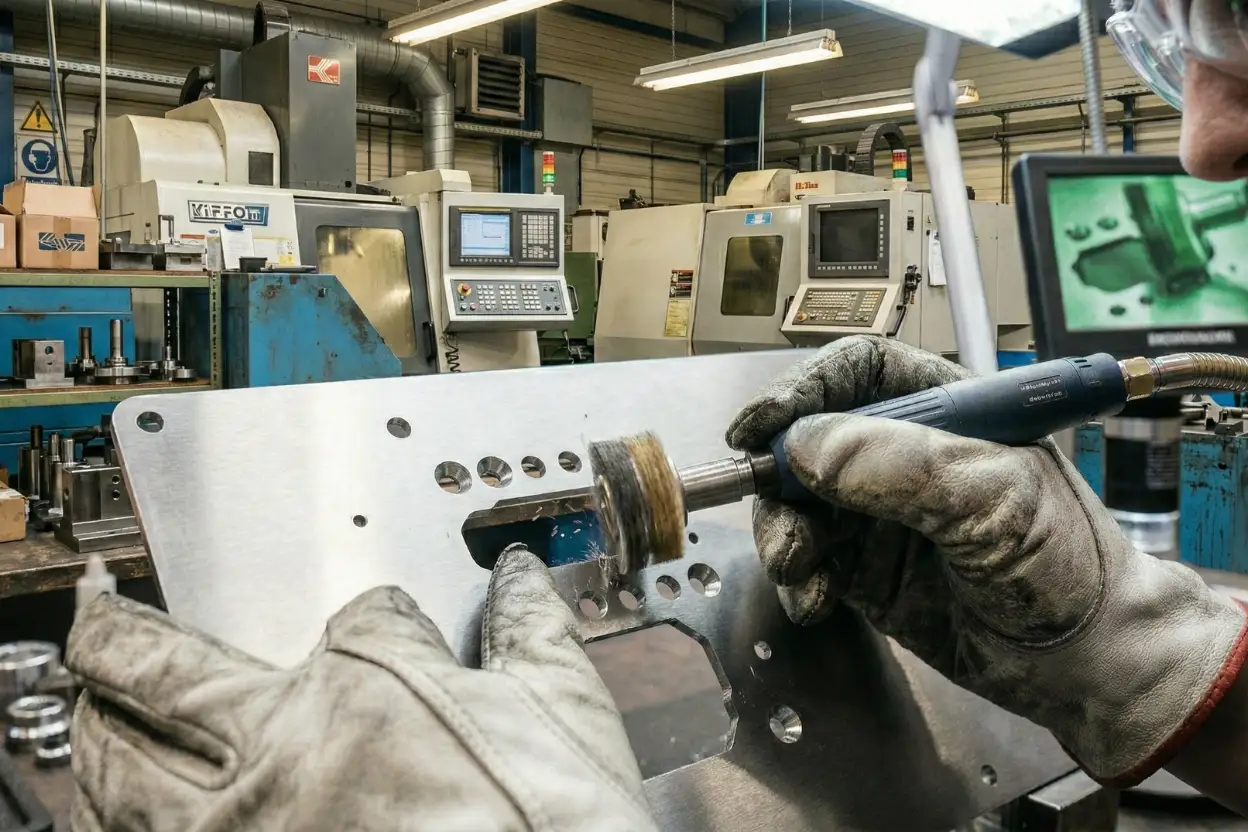
L’ébavurage est une opération de parachèvement consistant à éliminer les bavures, ces excédents de matière indésirables (crêtes, filaments ou aspérités) qui apparaissent sur les arêtes ou les surfaces après une opération d’usinage, de découpe laser, de jet d’eau ou de fonderie.
Une bavure, même micrométrique, fausse les mesures de contrôle et empêche le respect des tolérances dimensionnelles strictes.
Un ébavurage maîtrisé garantit un état de surface (Ra) homogène, condition sine qua non pour la réussite des traitements de surface ultérieurs et la pérennité mécanique de la pièce.
L’élimination des bavures répond à trois enjeux majeurs pour nos clients industriels :
Le choix des procédés est dicté par la complexité de la pièce, de l’alliage et des exigences de l’état de surface final.
| Méthode | Principe & Outils | Volume & Géométrie | Atouts Experts & Limites |
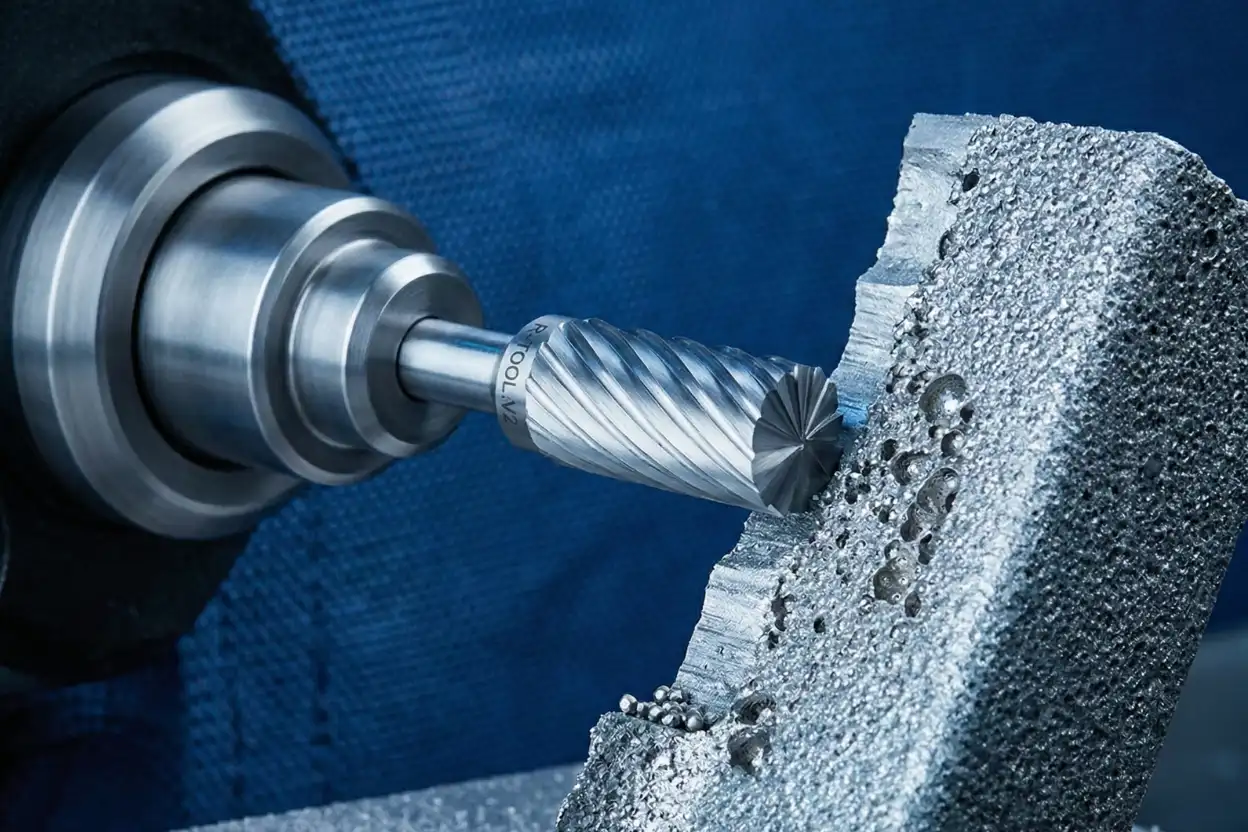
| Ébavurage manuel | Grattoirs, limes aiguilles, micro-meuleuses. Travail sous binoculaire pour la micro-mécanique. | Unitaire / Proto. Pièces 3D complexes, taraudages, cavités borgnes ou zones inaccessibles. | Précision chirurgicale. Permet un ébavurage sélectif sans toucher aux surfaces fonctionnelles. Limite : Coût main-d’œuvre élevé. |
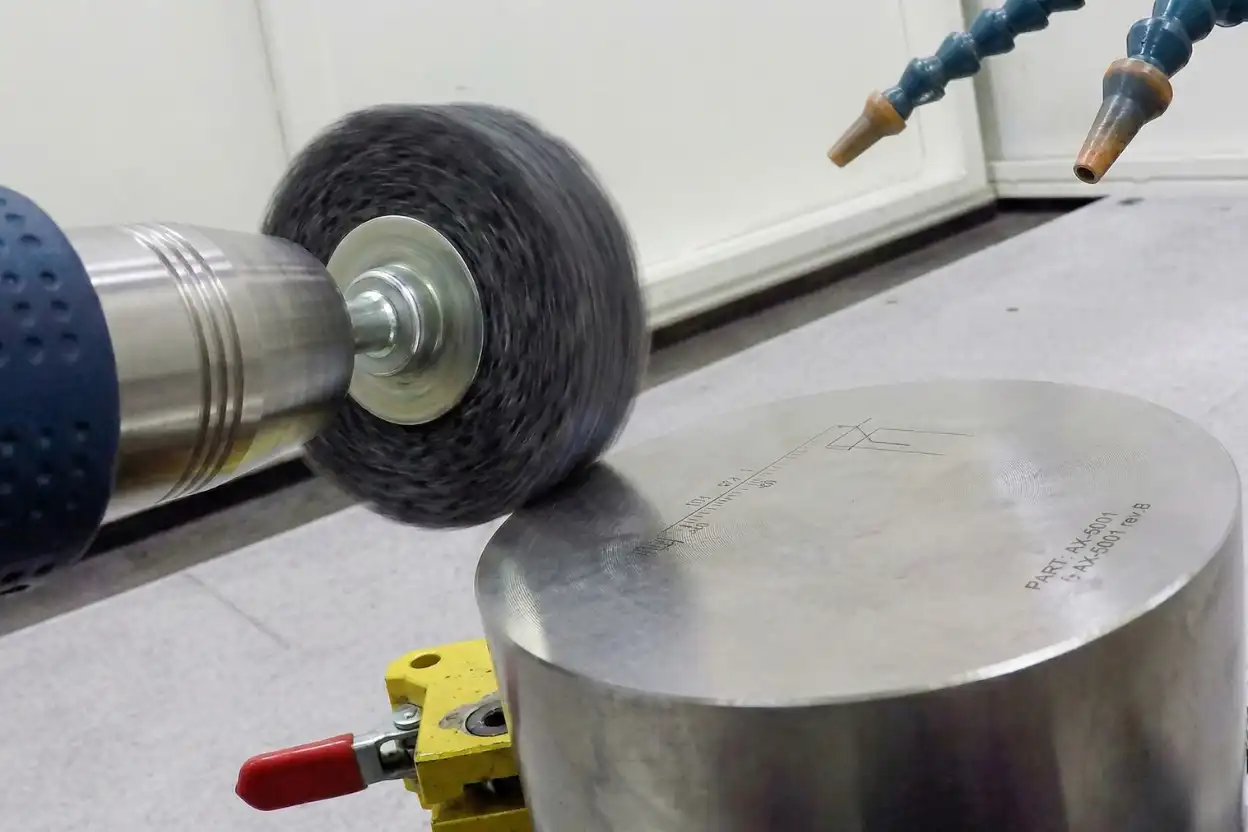
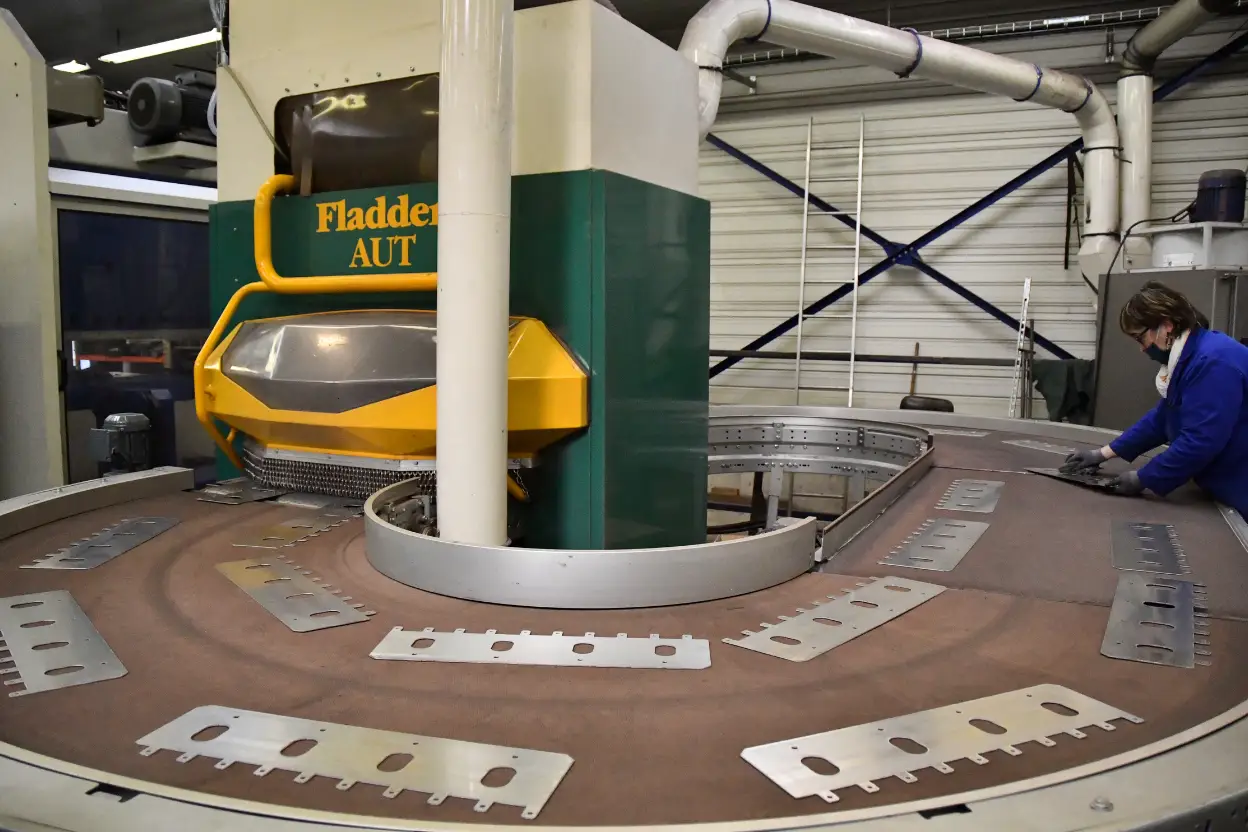
| Ébavurage mécanique | Brosses rotatives, bandes abrasives (toile ou non-tissé) à pression pneumatique contrôlée. | Moyennes / Grandes séries. Pièces planes de tôlerie (laser/poinçonnage) ou profilés rectilignes. | Productivité & Homogénéité. Élimine la calamine et assure un rayonnement d’arête constant sur tout un lot. Limite : Géométries planes uniquement. |
| Tribofinition | Vibration ou centrifugation dans une cuve de médias (céramique, résine) et additifs. | Séries importantes. Petites et moyennes pièces complexes nécessitant un traitement global. | Action 360° & Lissage. Ébavure, dégraisse et améliore la rugosité (Ra) simultanément. Limite : Risque de masquage dans les trous très profonds. |
Chaque matériau réagit différemment aux contraintes mécaniques du parachèvement. Notre expertise nous permet d’adapter la pression et l’abrasif selon l’alliage pour garantir l’intégrité de la « peau » du métal :
Notre parc machine est dimensionné pour répondre aux exigences de fabrication les plus strictes, alliant productivité et répétabilité métrologique.
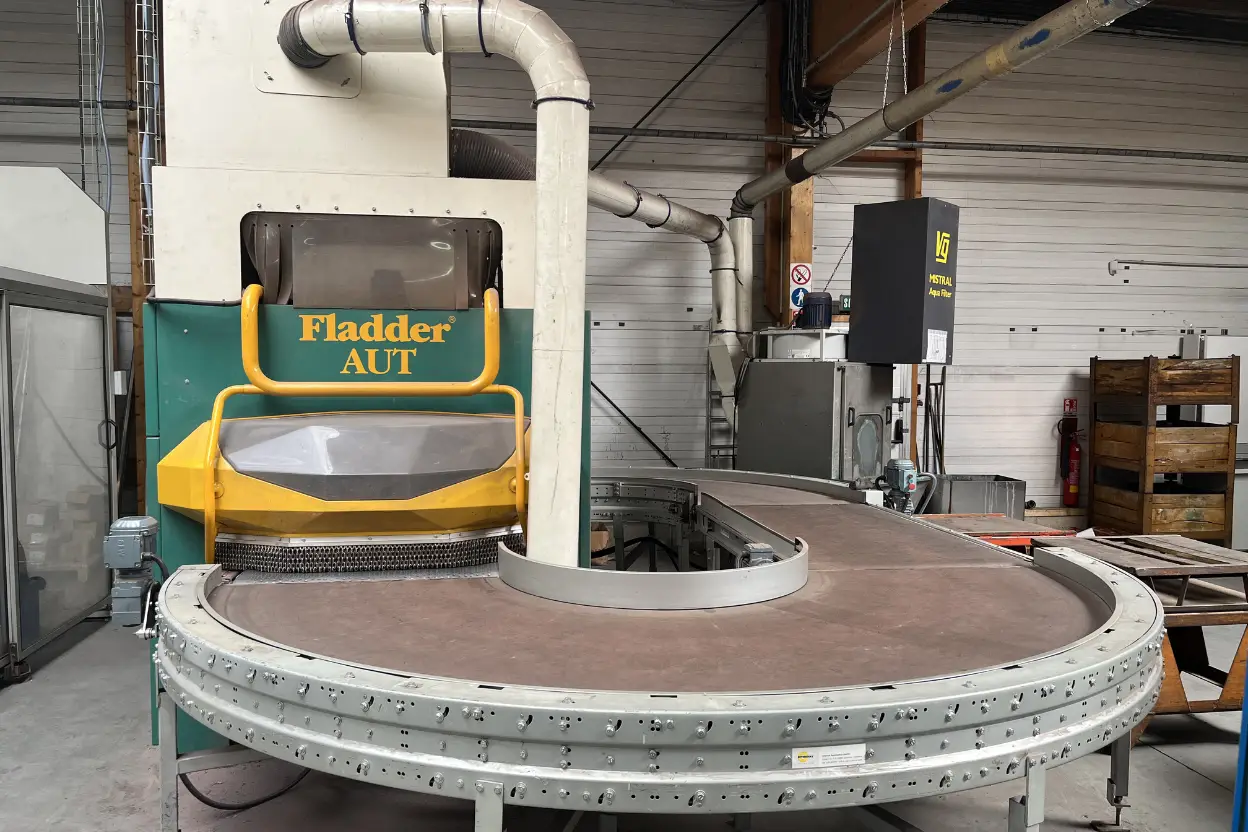
Pour garantir un parachèvement irréprochable, nous nous appuyons sur des machines leaders du marché :
L’expertise de notre Bureau d’Études permet d’adapter ces équipements aux contraintes spécifiques de chaque métier :
Pour optimiser vos flux de fabrication et réduire les coûts de parachèvement, nous vous recommandons :
Une offre complète pour vos pièces mécaniques
Obtenez plus de précisions sur l'ébavurage
Le choix dépend directement de la géométrie de la pièce et de la technique de fabrication initiale. Par exemple, une pièce ayant subi un fraisage complexe avec des trous borgnes ou des taraudages exigera une approche différente d’un profilé en tôle plat simplement découpé au laser. Pour un grand volume de production, on privilégiera des systèmes automatisés ou des traitements en vrac plutôt que le passage manuel d’un outil. Il est primordial d’évaluer si l’application finale tolère un arrondissement des bords et si l’élimination des bavures nécessite des outils abrasifs spécifiques.
Les coûts de ce traitement varient fortement selon le volume de production et le niveau de qualité exigé. L’ébavurage manuel implique un coût de main-d’œuvre élevé, idéal pour les prototypes. À l’inverse, l’investissement dans des équipements automatisés (comme une cabine de grenaillage, l’utilisation d’un jet d’eau sous haute pression ou des tonneaux de tribofinition) se rentabilise rapidement sur les grandes séries. Il faut également prendre en compte le coût des consommables, comme l’usure de chaque outil (brosses, meules, médias abrasifs).
C’est un enjeu majeur de sécurité et de fiabilité. L’élimination rigoureuse des copeaux résiduels et de la matière repoussée évite les amorces de rupture (micro-fissures) sur les arêtes. De plus, lors de son application dans un assemblage mobile, une pièce mal ébavurée subira une usure prématurée par frottement, voire provoquera le grippage du système. Un traitement de finition maîtrisé en fin de fabrication est donc la garantie qu’une pièce résistera aux contraintes d’une utilisation intensive.