8 Rue Raymond Poincaré, 93330 Neuilly-sur-Marne

01 41 54 12 70

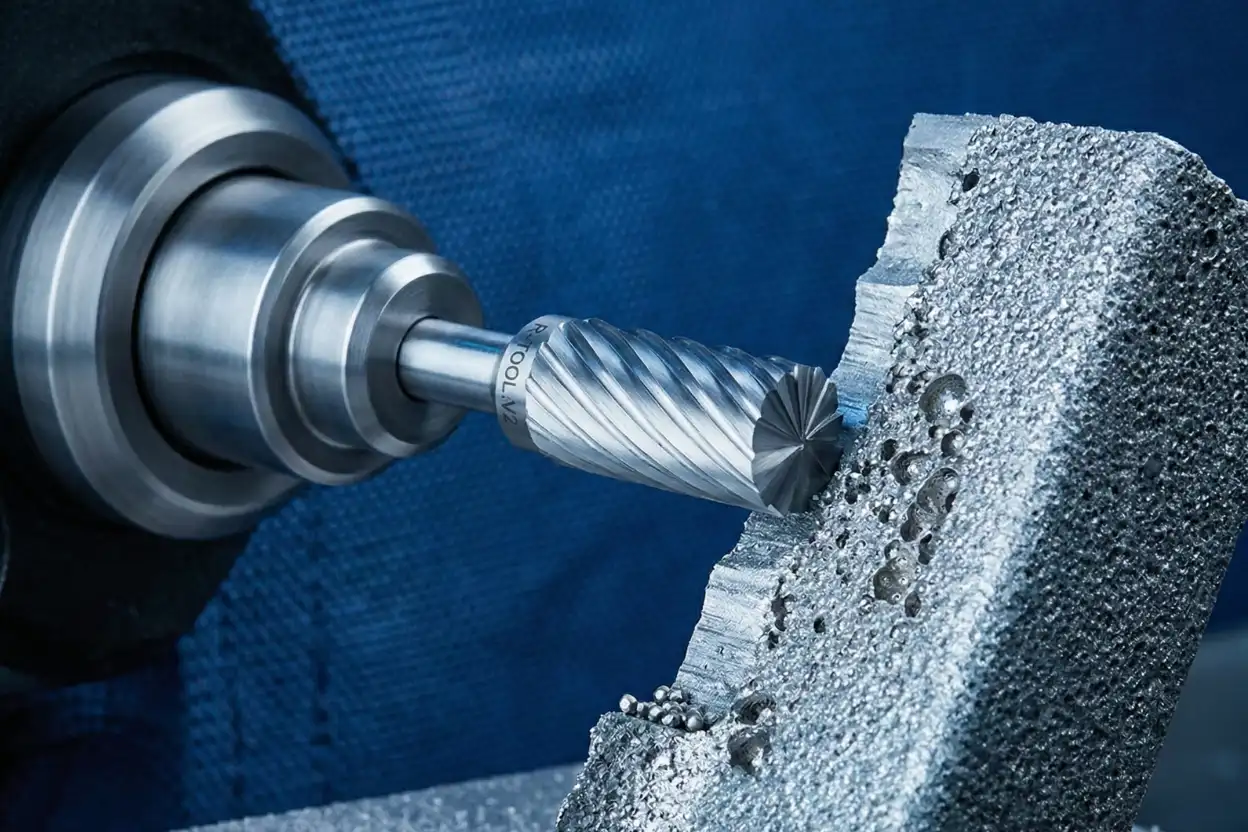
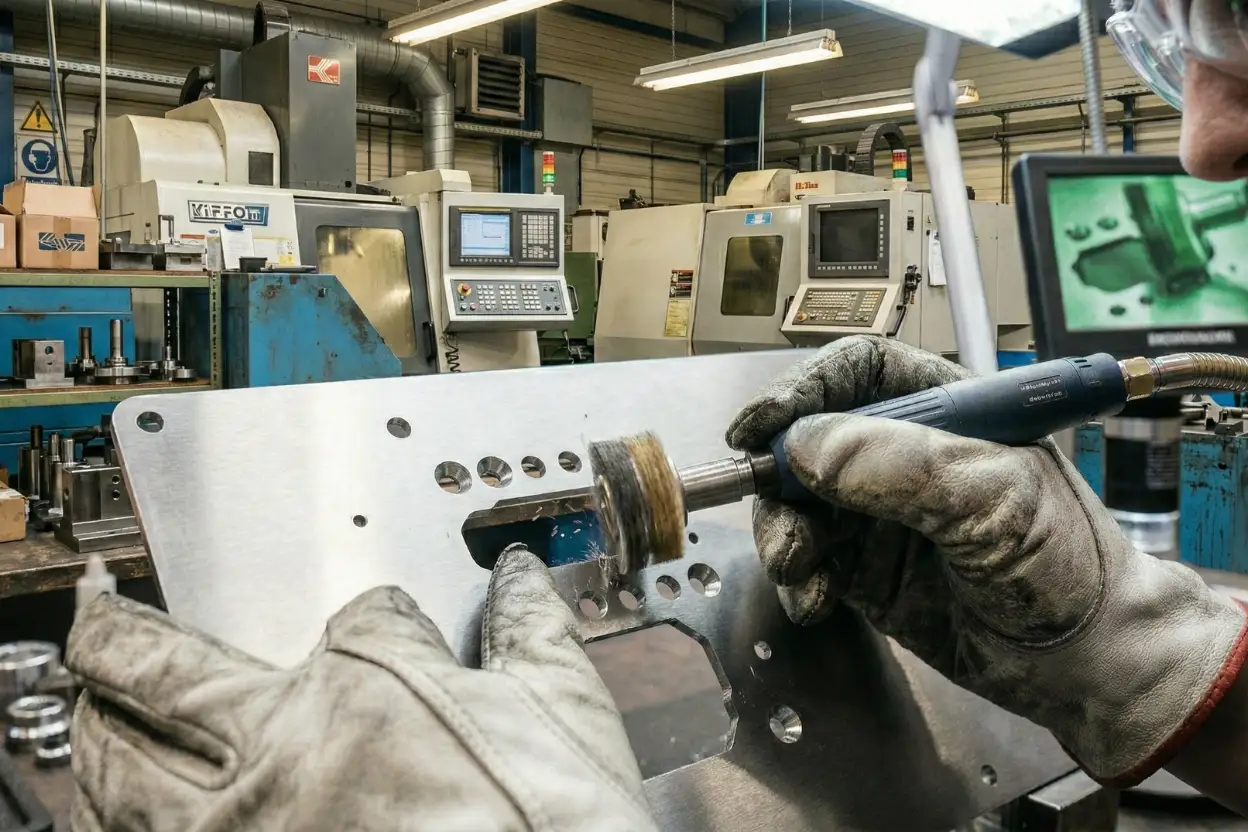
Ebavurage de pièces mécaniques

Étape critique du processus de fabrication, l'ébavurage garantit la sécurité, la conformité et l'esthétique des pièces mécaniques. Chez TEC-Mecanique, expert des procédés de parachèvement, nous traitons cette étape comme une discipline de précision, éliminant les résidus d'usinage ou de découpe. C'est le socle indispensable avant tout traitement de surface (anodisation, PVD, polissage).
Ebavurage de pièces mécaniques

Qu'est-ce que l'ébavurage ?

L’ébavurage est une opération de parachèvement consistant à éliminer les bavures, ces excédents de matière indésirables (crêtes, filaments ou aspérités) qui apparaissent sur les arêtes ou les surfaces après une opération d’usinage, de découpe laser, de jet d’eau ou de fonderie.

Importance et impact sur la qualité

1

Impact métrologique

Une bavure, même micrométrique, fausse les mesures de contrôle et empêche le respect des tolérances dimensionnelles strictes.

2

Impact qualité

Un ébavurage maîtrisé garantit un état de surface (Ra) homogène, condition sine qua non pour la réussite des traitements de surface ultérieurs et la pérennité mécanique de la pièce.

Pourquoi ébavurer des pièces mécaniques ?

Pourquoi ébavurer des pièces mécaniques ?

L’élimination des bavures répond à trois enjeux majeurs pour nos clients industriels :

  • Élimination des amorces de rupture : Sur les pièces soumises à de fortes contraintes (aéronautique), les bavures sont des sites privilégiés pour la concentration de contraintes, pouvant mener à des fissures de fatigue.
  • Amélioration de la sécurité : La suppression des arêtes tranchantes sécurise la manipulation des pièces lors des phases de montage en atelier et garantit l'ergonomie pour l'utilisateur final.
  • Finitions de haute qualité : ébavurer prépare la "peau" du métal à recevoir des finitions de luxe. Sans cette étape, le polissage miroir ou le dépôt PVD révéleraient des défauts d'aspect inacceptables.
Les différentes méthodes d'ébavurage : choisir la technique adaptée

Les différentes méthodes d'ébavurage : choisir la technique adaptée

Le choix des procédés est dicté par la complexité de la pièce, de l’alliage et des exigences de l’état de surface final.

Méthode Principe & Outils Volume & Géométrie Atouts Experts & Limites
Ébavurage manuel Grattoirs, limes aiguilles, micro-meuleuses. Travail sous binoculaire pour la micro-mécanique. Unitaire / Proto. Pièces 3D complexes, taraudages, cavités borgnes ou zones inaccessibles. Précision chirurgicale. Permet un ébavurage sélectif sans toucher aux surfaces fonctionnelles. Limite : Coût main-d’œuvre élevé.
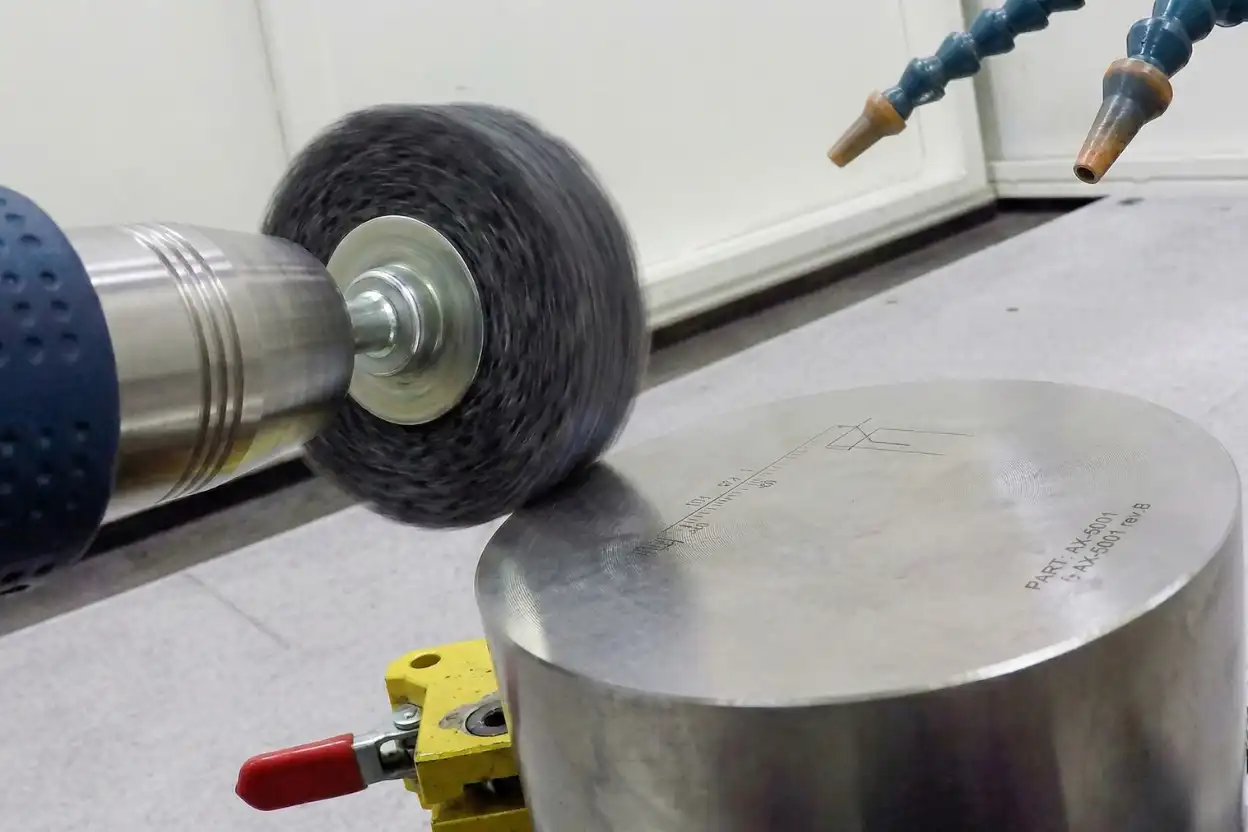
Ébavurage mécanique Brosses rotatives, bandes abrasives (toile ou non-tissé) à pression pneumatique contrôlée. Moyennes / Grandes séries. Pièces planes de tôlerie (laser/poinçonnage) ou profilés rectilignes. Productivité & Homogénéité. Élimine la calamine et assure un rayonnement d’arête constant sur tout un lot. Limite : Géométries planes uniquement.
Tribofinition Vibration ou centrifugation dans une cuve de médias (céramique, résine) et additifs. Séries importantes. Petites et moyennes pièces complexes nécessitant un traitement global. Action 360° & Lissage. Ébavure, dégraisse et améliore la rugosité (Ra) simultanément. Limite : Risque de masquage dans les trous très profonds.
Matériaux concernés et spécificités techniques

Matériaux concernés et spécificités techniques

Chaque matériau réagit différemment aux contraintes mécaniques du parachèvement. Notre expertise nous permet d’adapter la pression et l’abrasif selon l’alliage pour garantir l’intégrité de la « peau » du métal :

  • Acier et Inox : Nous nous concentrons sur l'élimination de la calamine et de la "couche de re-déposition" (recast layer) typique de la découpe laser fibre. Notre processus neutralise la Zone Affectée Thermiquement (ZAT) pour éviter toute fragilisation des arêtes, critique pour la tenue à la fatigue des pièces de structure.
  • Aluminium : Matériau ductile par excellence, l'aluminium nécessite des outils spécifiques qui ne "s'encrassent" pas. Nous veillons à supprimer le refoulement de matière (bavure roulée) sans créer d'incrustations abrasives qui pourraient compromettre une future anodisation ou une soudure TIG.
  • Laiton et Cuivre : Pour le secteur du luxe, nous pratiquons un ébavurage "d'aspect". L'objectif est de rayonner les angles (création d'un micro-arrondi) pour éviter les "effets de pointe" lors des dépôts électrolytiques (dorure, argenture), garantissant ainsi un brillant homogène et un toucher soyeux.
Équipements et expertise chez TEC-mecanique

Équipements et expertise chez TEC-mecanique

Notre parc machine est dimensionné pour répondre aux exigences de fabrication les plus strictes, alliant productivité et répétabilité métrologique.

Un parc machine de référence

Pour garantir un parachèvement irréprochable, nous nous appuyons sur des machines leaders du marché :

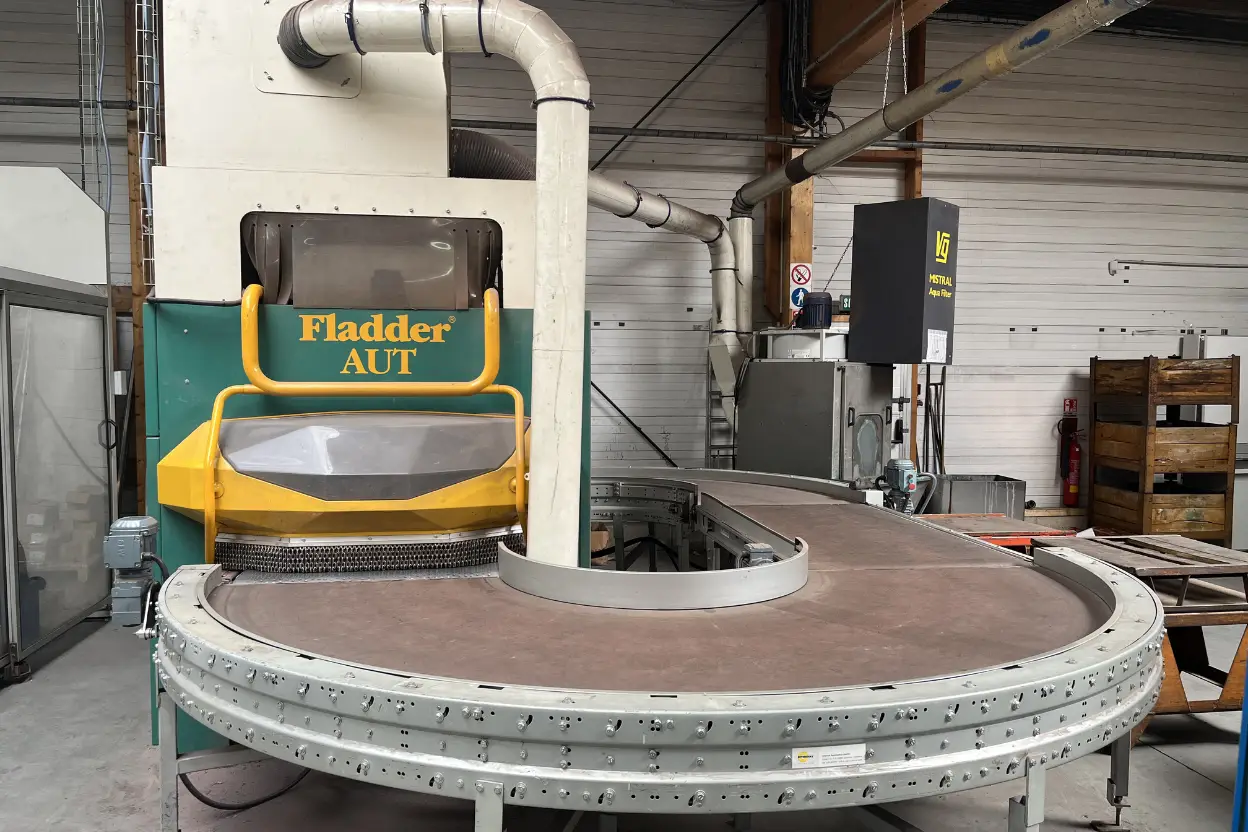
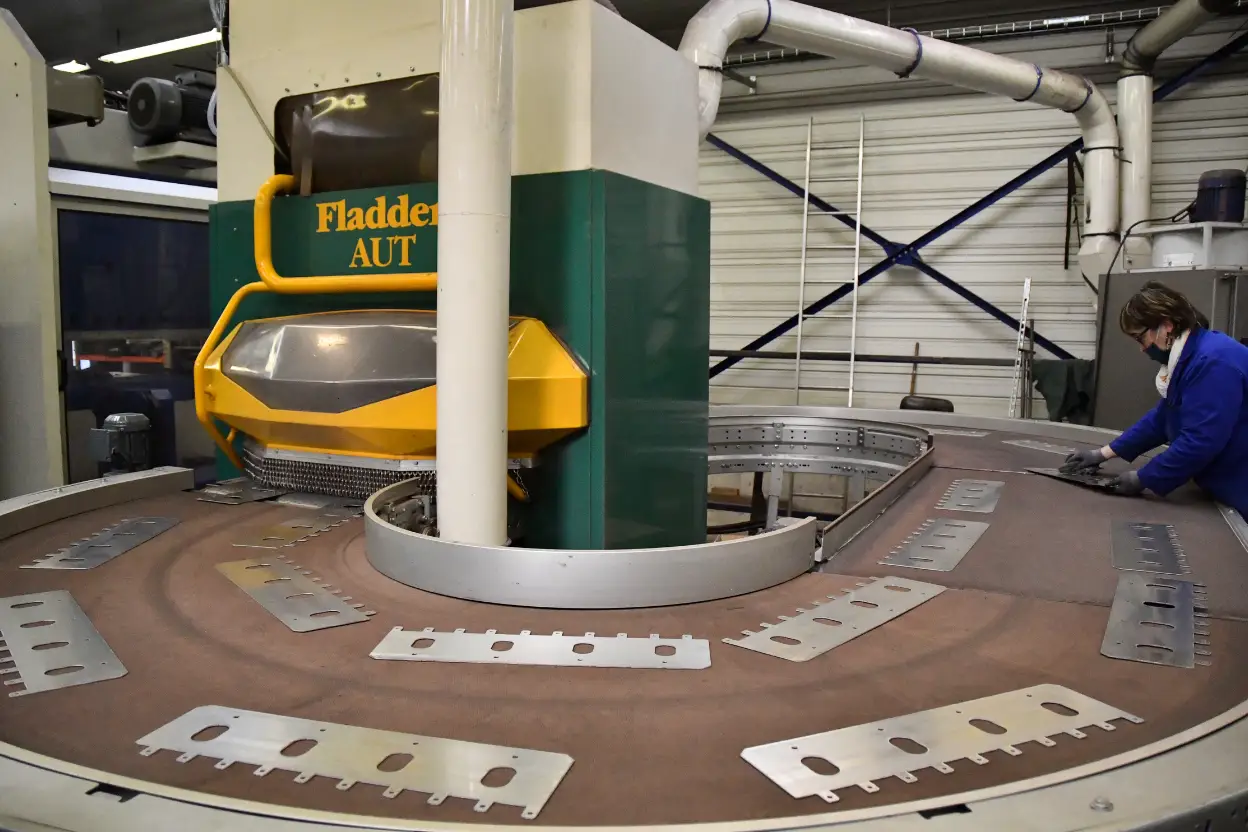
  • Ébavureuse Fladder : Cette technologie de pointe permet d’éliminer les bavures de manière uniforme sur l’intégralité des contours de la pièce. Sa flexibilité garantit un rayonnement des arêtes optimal, améliorant la sécurité des manipulateurs sans altérer les tolérances dimensionnelles.
  • Tribofinition (Bols vibrants ROSLER) : Nous disposons d’unités ROSLER de différentes capacités (150L, 300L…) pour le traitement de masse. Ces équipements permettent un lissage des surfaces et un ébavurage global haute performance. 

Applications concrètes et bénéfices sectoriels

L’expertise de notre Bureau d’Études permet d’adapter ces équipements aux contraintes spécifiques de chaque métier :

  • Aéronautique : Respect rigoureux des rayons de courbure sur les arêtes pour prévenir l'amorce de fissures sur les pièces d'usinage de structure. L'utilisation de la Fladder assure une finition homogène.
  • Maroquinerie de luxe : Préparation des boucleries en laiton ou inox. Le passage en bols ROSLER garantit un toucher "soyeux" et un état de surface prêt pour un polissage miroir sans inclusion.
  • Industrie générale : Finition de châssis et supports après découpe laser ou jet haute pression. L'ébavurage mécanique facilite les opérations de soudure TIG/MIG ultérieures en offrant des interfaces de jonction propres.

Conseils pratiques du bureau d’études pour maximiser l’efficacité

Pour optimiser vos flux de fabrication et réduire les coûts de parachèvement, nous vous recommandons :

  • L’anticipation dès la CAO : Concevoir des pièces avec des angles adaptés simplifie l’action des brosses de l’ébavureuse Fladder.
  • Le choix stratégique du procédé : Utiliser l’ébavurage mécanique pour la vitesse sur les surfaces planes et la tribofinition pour le traitement de gros volumes de pièces complexes.
  • La définition de l’état de surface cible : Fixer des critères de rugosité (Ra) clairs pour éviter la sur-qualité et garantir l’adhérence optimale des traitements finaux (PVD, peinture, anodisation).

Besoin d'un diagnostic sur vos finitions ?

Nos ingénieurs analysent vos plans CAO pour définir la stratégie d'ébavurage la plus performante.

Une offre complète pour vos pièces mécaniques

Savoir-faire certifiés et accompagnement sur-mesure

FAQ : Foire aux questions sur l'ébavurage

Obtenez plus de précisions sur l'ébavurage

Le choix dépend directement de la géométrie de la pièce et de la technique de fabrication initiale. Par exemple, une pièce ayant subi un fraisage complexe avec des trous borgnes ou des taraudages exigera une approche différente d’un profilé en tôle plat simplement découpé au laser. Pour un grand volume de production, on privilégiera des systèmes automatisés ou des traitements en vrac plutôt que le passage manuel d’un outil. Il est primordial d’évaluer si l’application finale tolère un arrondissement des bords et si l’élimination des bavures nécessite des outils abrasifs spécifiques.

Les coûts de ce traitement varient fortement selon le volume de production et le niveau de qualité exigé. L’ébavurage manuel implique un coût de main-d’œuvre élevé, idéal pour les prototypes. À l’inverse, l’investissement dans des équipements automatisés (comme une cabine de grenaillage, l’utilisation d’un jet d’eau sous haute pression ou des tonneaux de tribofinition) se rentabilise rapidement sur les grandes séries. Il faut également prendre en compte le coût des consommables, comme l’usure de chaque outil (brosses, meules, médias abrasifs).

C’est un enjeu majeur de sécurité et de fiabilité. L’élimination rigoureuse des copeaux résiduels et de la matière repoussée évite les amorces de rupture (micro-fissures) sur les arêtes. De plus, lors de son application dans un assemblage mobile, une pièce mal ébavurée subira une usure prématurée par frottement, voire provoquera le grippage du système. Un traitement de finition maîtrisé en fin de fabrication est donc la garantie qu’une pièce résistera aux contraintes d’une utilisation intensive.